Daftar Isi▾
Ringkasan Jawaban: Overall Equipment Effectiveness (OEE) adalah metrik standar internasional dalam Total Productive Maintenance (TPM) dan Lean Manufacturing untuk mengukur efektivitas pemanfaatan mesin atau lini produksi. OEE dihitung dari perkalian tiga rasio kinerja: Availability (rasio waktu mesin beroperasi terhadap waktu kerja yang direncanakan), Performance (rasio kecepatan produksi aktual terhadap kecepatan kapasitas desain maksimum) dan Quality (rasio produk baik yang lolos uji terhadap total unit yang diproduksi). Standar manufaktur kelas dunia (World Class OEE) berada di angka ≥ 85% (Availability ≥ 90%, Performance ≥ 95%, Quality ≥ 99,9%).
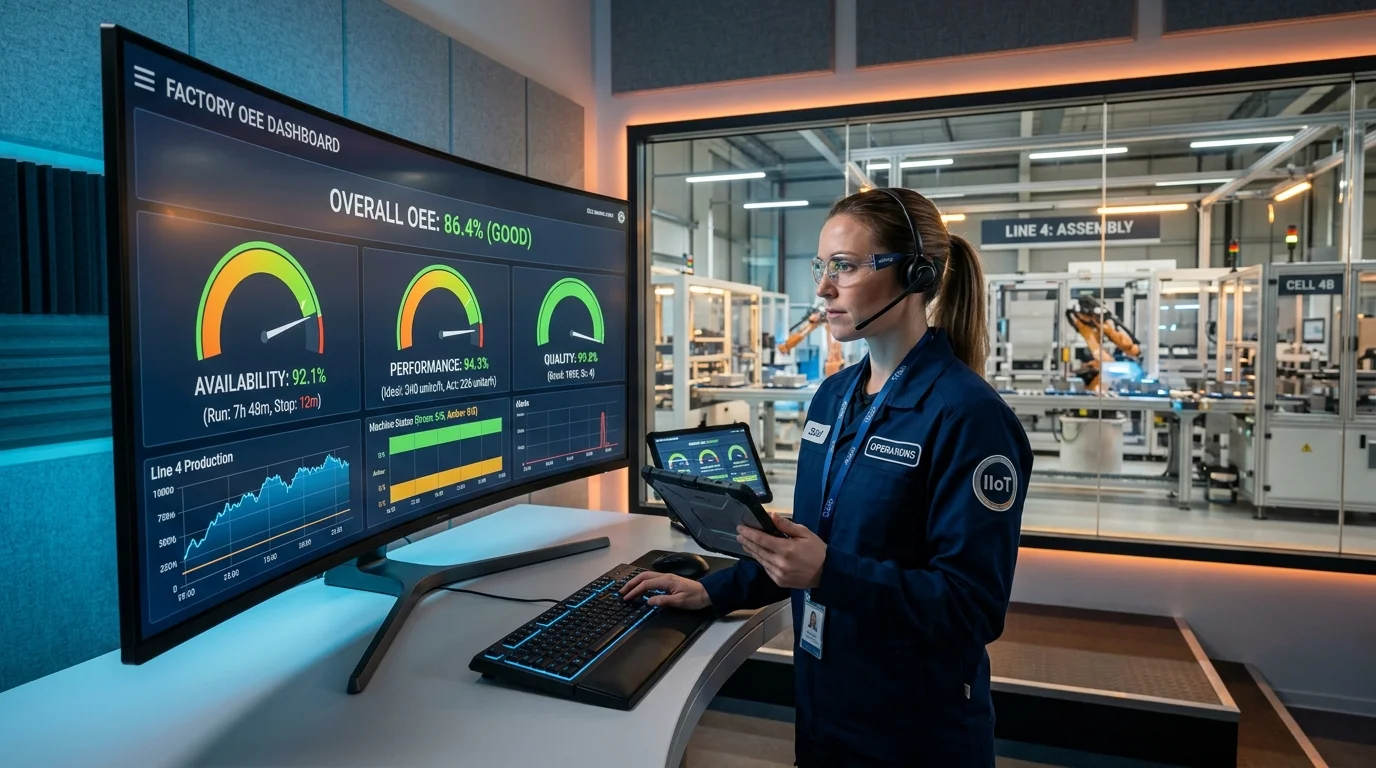
Di lantai pabrik modern, mesin yang terus menyala dengan lampu indikator hijau sering kali menciptakan ilusi produktivitas semu. Manajemen melihat operator sibuk bergerak, konveyor berjalan lancar dan suara deru mesin terdengar riuh sepanjang giliran kerja (shift). Namun, ketika laporan akhir bulan ditutup, target output kuantitas tidak kunjung tercapai, margin keuntungan tergerus dan departemen pemasaran terus mengeluhkan keterlambatan jadwal pengiriman pesanan.
Di mana letak kebocorannya?
Selama lebih dari 15 tahun mendampingi operasional pabrik manufaktur otomotif, fabrikasi logam, kemasan, hingga fasilitas pengolahan makanan, saya berulang kali menemukan fenomena yang sama: kapasitas mesin yang tersembunyi (hidden factory). Mesin tampak bekerja, tetapi kecepatan putarannya diturunkan oleh operator karena takut macet (reduced speed). Lini tampak lancar, padahal terjadi puluhan kali mati mendadak selama 30 detik akibat sensor kotor atau sumbatan material kecil (minor stops). Begitu diperiksa di meja inspeksi akhir, puluhan unit produk harus dibuang ke keranjang scrap atau dikerjakan ulang (rework).
Untuk membongkar seluruh pemborosan tersembunyi tersebut secara objektif tanpa perdebatan asumsi antar-departemen, dunia industri mengandalkan satu kompas matematis universal: Overall Equipment Effectiveness (OEE).
Diciptakan pertama kali oleh Seiichi Nakajima pada dekade 1970-an sebagai fondasi Total Productive Maintenance (TPM) di bawah payung Japan Institute of Plant Maintenance (JIPM), OEE bukan sekadar angka persentase di papan tulis rapat produksi. OEE adalah instrumen diagnostik tajam yang memetakan di mana tepatnya waktu, kecepatan dan mutu produk Anda lenyap di lantai kerja.
1. Tiga Pilar Fondasi OEE
OEE mengintegrasikan tiga dimensi efisiensi operasional ke dalam satu angka agregat komprehensif:
┌─────────────────────────────────────────────────────────────────────────────────┐
│                        OVERALL EQUIPMENT EFFECTIVENESS (OEE)                    │
│                                                                                 │
│   ┌────────────────────┐   ┌────────────────────┐   ┌───────────────────────┐   │
│   │    AVAILABILITY    │ × │    PERFORMANCE     │ × │        QUALITY        │   │
│   │   (Ketersediaan)   │   │     (Kinerja)      │   │        (Mutu)         │   │
│   │                    │   │                    │   │                       │   │
│   │ • Kerusakan Mesin  │   │ • Mesin Melambat   │   │ • Cacat Produksi      │   │
│   │ • Ganti Cetakan/   │   │ • Berhenti Singkat │   │ • Rework / Daur Ulang │   │
│   │   Setup & Ganti Mat│   │   (Idling Stops)   │   │ • Afkir Saat Start-up │   │
│   └────────────────────┘   └────────────────────┘   └───────────────────────┘   │
└─────────────────────────────────────────────────────────────────────────────────┘
A. Availability (Tingkat Ketersediaan Mesin)
Availability mengukur persentase waktu di mana mesin benar-benar beroperasi menjalankan produksi (Run Time) dibandingkan dengan waktu yang direncanakan untuk beroperasi (Planned Production Time).
Availability menjawab pertanyaan krusial: "Apakah mesin dalam keadaan siap dan bekerja saat dijadwalkan berproduksi?"
Faktor yang memangkas nilai Availability adalah waktu henti yang tidak terencana (unplanned downtime), seperti kerusakan motor penggerak, kebocoran hidrolik, listrik padam, serta waktu henti akibat persiapan kerja (setup dan penggantian cetakan/dies/tooling).
B. Performance (Tingkat Kinerja Kecepatan)
Performance mengukur seberapa cepat mesin beroperasi saat sedang berjalan dibandingkan dengan kecepatan desain maksimum idealnya (Nameplate Capacity atau Ideal Cycle Time).
Performance menjawab pertanyaan: "Saat mesin beroperasi, apakah ia berjalan pada kecepatan puncak yang dirancang tanpa melambat atau tersendat?"
Faktor yang memangkas nilai Performance adalah mesin yang dijalankan di bawah kecepatan spesifikasi pabrikan (speed loss) dan penghentian mikro selama beberapa detik hingga menit (minor stops / idling).
C. Quality (Tingkat Kualitas Hasil)
Quality mengukur proporsi unit produk yang dihasilkan dalam kondisi sempurna memenuhi standar kualitas (Good Units) pada percobaan pertama (First Pass Yield) terhadap total seluruh unit produk yang keluar dari mesin.
Quality menjawab pertanyaan: "Dari seluruh barang yang diproduksi, berapa banyak yang langsung layak jual ke pelanggan tanpa cacat?"
Faktor yang memangkas nilai Quality adalah produk cacat yang harus dibuang (scrap), produk yang memerlukan proses perbaikan ulang (rework), serta limbah material uji coba saat mesin baru dinyalakan (startup losses).
2. Hierarki Waktu Operasional Pabrik Menuju OEE
Sebelum menghitung OEE, Anda wajib memahami klasifikasi waktu operasional manufaktur secara hierarkis:
| Kategori Waktu | Definisi & Penjelasan Lapangan | Dampak Terhadap OEE |
|---|---|---|
| Total Available Time | Total waktu dalam kalender (misal 24 jam per hari = 1.440 menit). | Waktu dasar kalender. |
| Planned Downtime | Waktu henti terjadwal yang tidak dimaksudkan untuk berproduksi (istirahat makan operator, rapat mingguan, pemeliharaan preventif terjadwal). | Dikeluarkan dari OEE (tidak dianggap sebagai kerugian efisiensi). |
| Planned Production Time (PPT) | Waktu bersih yang dijadwalkan untuk beroperasi: Total Waktu Shift − Waktu Henti Terjadwal. | Penyebut utama dalam perhitungan Availability. |
| Unplanned Downtime | Waktu hilang akibat kerusakan tak terduga, material habis mendadak atau keterlambatan setup tooling. | Availability Loss (mengurangi waktu operasional). |
| Operating Run Time | Waktu aktual mesin berputar menjalankan siklus: PPT − Waktu Henti Tak Terencana. | Pembilang dalam rasio Availability. |
| Net Operating Time | Waktu yang dibutuhkan jika seluruh unit diproduksi pada kecepatan ideal tanpa tersendat. | Selisihnya merupakan Performance Loss. |
| Fully Productive Time | Waktu murni yang menghasilkan produk baik tanpa cacat pada kecepatan ideal. | Representasi murni dari Skor Akhir OEE. |
3. Rumus Matematis Baku OEE dan Penurunannya
Berikut adalah rumus matematis baku yang diakui secara global sesuai standar Japan Institute of Plant Maintenance (JIPM):
Rumus 1: Availability (Tingkat Ketersediaan Mesin)
📐 Rumus Availability:
Availability (%) = (Operating Run Time / Planned Production Time) × 100%
Penjelasan komponen waktu: * Planned Production Time (PPT) = Total Waktu Shift − Waktu Henti Terjadwal (Istirahat, Doa, Briefing, PM Terjadwal) * Operating Run Time = Planned Production Time − Waktu Henti Tak Terencana (Breakdown Mesin, Penyetelan Tooling, Tunggu Material)
Rumus 2: Performance (Tingkat Kinerja Kecepatan)
📐 Rumus Performance:
Performance (%) = (Waktu Siklus Ideal × Total Unit yang Diproduksi / Operating Run Time) × 100%
Atau jika menggunakan kapasitas desain unit per jam (Ideal Run Rate):
Performance (%) = ((Total Unit yang Diproduksi / Operating Run Time) / Ideal Run Rate) × 100%
Keterangan parameter: - Ideal Cycle Time (ICT): Waktu teoritis tercepat yang dirancang pabrikan untuk memproduksi 1 unit barang (dalam satuan menit atau detik). - Total Unit yang Diproduksi: Seluruh unit yang keluar dari mesin sepanjang shift, mencakup produk berkualitas baik maupun produk yang cacat (Good Units + Reject Units).
[!WARNING] Kesalahan fatal yang kerap terjadi di lapangan: banyak supervisor hanya menghitung Good Units pada rumus Performance. Ini salah kaprah! Seluruh unit yang diproses mesin memakan energi dan waktu mekanis mesin, sehingga harus dihitung penuh. Mutu produk akan dinilai secara terpisah pada pilar Quality.
Rumus 3: Quality (Tingkat Mutu Produk)
📐 Rumus Quality:
Quality (%) = (Jumlah Produk Baik / Total Seluruh Unit yang Diproduksi) × 100%
Di mana: * Jumlah Produk Baik (Good Count) = Total Seluruh Unit Diproduksi − Total Cacat (Scrap + Rework + Limbah Start-up)
Rumus Agregat OEE
🏆 Rumus Utama OEE:
OEE (%) = Availability × Performance × Quality × 100%
Secara matematis, jika ketiga rumus di atas digabungkan, OEE merepresentasikan rasio murni:
OEE (%) = (Waktu Siklus Ideal × Jumlah Produk Baik / Planned Production Time) × 100%
Namun, dalam praktik pemecahan masalah di lantai pabrik (root-cause analysis), rumus penyederhanaan ini tidak disarankan dipakai langsung karena menyembunyikan akar penyebab kerugian. Anda harus selalu menghitung ketiga pilar (Availability, Performance, Quality) secara terpisah agar tahu departemen mana yang harus bertanggung jawab melakukan perbaikan: Maintenance, Produksi atau Quality Control.
4. Enam Kerugian Besar (The 6 Big Losses)
OEE dirancang bukan untuk menghakimi operator, melainkan untuk mengeliminasi The 6 Big Losses—enam kategori pemborosan utama dalam industri manufaktur:
┌─────────────────────────┬──────────────────────────────┬────────────────────────────────────────────────────────┐
│ Pilar OEE               │ Kategori 6 Big Losses        │ Contoh Masalah Riil di Pabrik                          │
├─────────────────────────┼──────────────────────────────┼────────────────────────────────────────────────────────┤
│ AVAILABILITY LOSS       │ 1. Kerusakan Mesin           │ • Motor listrik terbakar atau overheat                 │
│ (Waktu Henti Operasi)   │    (Equipment Failure)       │ • Rantai konveyor putus atau bearing pecah             │
│                         │                              │ • Kebocoran selang kompresor pneumatik                 │
│                         ├──────────────────────────────┼────────────────────────────────────────────────────────┤
│                         │ 2. Setup & Penyetelan        │ • Penggantian die cetakan cetak injeksi plastik        │
│                         │    (Setup & Adjustments)     │ • Kalibrasi suhu oven pemanas saat ganti produk        │
│                         │                              │ • Pembersihan nozzle cat atau perekat                  │
├─────────────────────────┼──────────────────────────────┼────────────────────────────────────────────────────────┤
│ PERFORMANCE LOSS        │ 3. Berhenti Singkat & Idling │ • Kemasan botol tersangkut (jammed) 20 detik           │
│ (Kecepatan Berkurang)   │    (Minor Stops & Idling)    │ • Sensor optik terhalang debu material                 │
│                         │                              │ • Operator terlambat memasukkan palet bahan baku       │
│                         ├──────────────────────────────┼────────────────────────────────────────────────────────┤
│                         │ 4. Kecepatan Menurun         │ • Mesin sengaja dijalankan 70% dari kapasitas desain   │
│                         │    (Reduced Speed)           │ • Komponen aus sehingga timbul getaran jika dipacu     │
│                         │                              │ • Kualitas bahan baku di bawah spesifikasi teknis      │
├─────────────────────────┼──────────────────────────────┼────────────────────────────────────────────────────────┤
│ QUALITY LOSS            │ 5. Cacat Proses & Rework     │ • Dimensi produk meleset dari batas toleransi gambar   │
│ (Mutu Produk Buruk)     │    (Process Defects)         │ • Benda kerja tergores atau cat menggelembung          │
│                         │                              │ • Kemasan bocor pada uji segel vakum                   │
│                         ├──────────────────────────────┼────────────────────────────────────────────────────────┤
│                         │ 6. Afkir Uji Coba Awal       │ • 50 lembar cetak pertama warna belum stabil           │
│                         │    (Reduced Yield / Startup) │ • Campuran adonan awal saat parameter suhu belum pas   │
│                         │                              │ • Limbah penyesuaian register mesin labeling           │
└─────────────────────────┴──────────────────────────────┴────────────────────────────────────────────────────────┘
Untuk mempermudah simulasi data mesin pabrik Anda dan melihat kontribusi masing-masing dari 6 Big Losses di atas secara real-time, gunakan kalkulator interaktif kami:
[!TIP] Kalkulator Pendamping Terkait: - Kalkulator OEE Manufaktur & 6 Big Losses: Masukkan jam shift, waktu breakdown, unit output dan reject untuk mendapatkan laporan OEE, grafik radar, serta rekomendasi aksi otomatis. - Kalkulator Takt Time & Cycle Time: Selaraskan kecepatan mesin Anda dengan ritme pesanan pelanggan aktual.
5. Tolok Ukur World Class OEE vs. Realitas Industri
Apakah angka OEE 70% itu buruk atau baik? Untuk menilainya, Japan Institute of Plant Maintenance (JIPM) menetapkan standar pembanding kelas dunia (World Class OEE):
| Parameter OEE | Standar World Class (JIPM) | Rata-rata Industri Riil | Kategori Kondisi Pabrik |
|---|---|---|---|
| Availability (A) | ≥ 90,0% | 70% – 80% | Kesiapan mesin tinggi, pemeliharaan otonom berjalan rapi. |
| Performance (P) | ≥ 95,0% | 75% – 85% | Mesin dipacu pada kecepatan ideal tanpa sering tersendat. |
| Quality (Q) | ≥ 99,9% | 95% – 98% | Cacat produksi mendekati level Six Sigma (Zero Defect). |
| Overall OEE | ≥ 85,0% | 60,0% – 65,0% | World Class Benchmark (90% × 95% × 99,9% ≈ 85%). |
Mengapa Angka OEE 85% Sangat Menantang?
Perhatikan sifat matematis perkalian desimal:
0,90 (Availability) × 0,95 (Performance) × 0,999 (Quality) = 0,8541 (85,4%)
Meskipun setiap pilar terlihat berada di atas 90%, hasil akhirnya turun menjadi 85%.
Jika sebuah pabrik memiliki nilai yang tampak "cukup bagus": * Availability: 80% (0,80) * Performance: 80% (0,80) * Quality: 95% (0,95)
Maka skor OEE keseluruhannya anjlok menjadi:
0,80 × 0,80 × 0,95 = 0,608 = 60,8%
Angka 60% adalah kondisi rata-rata pabrik yang belum menerapkan lean manufacturing dan TPM secara terstruktur. Ini berarti hampir 40% kapasitas mesin terbuang percuma setiap harinya!
6. Studi Kasus Lengkap: Menghitung OEE di Pabrik Perakitan
Mari kita bedah perhitungan nyata di pabrik perakitan komponen transmisi otomotif pada giliran kerja (shift) pagi selama 8 jam:
Data Observasi Lapangan:
- Durasi Shift: 8 Jam (480 Menit).
- Planned Downtime (Waktu Henti Terencana):
- Istirahat makan siang: 45 Menit.
- Doa bersama dan senam peregangan K3: 15 Menit.
- Total Planned Downtime: 60 Menit.
- Unplanned Downtime (Waktu Henti Tak Terencana):
- Kerusakan silinder hidrolik penjepit: 35 Menit.
- Penggantian mata pisau bubut (tool change): 25 Menit.
- Total Unplanned Downtime: 60 Menit.
- Kecepatan Desain Mesin (Ideal Cycle Time): 30 detik per unit (0,5 menit/unit).
- Output Hasil Produksi:
- Total produk yang keluar dari mesin: 600 unit.
- Produk cacat yang harus di-scrap (dibuang): 12 unit.
- Produk cacat yang harus di-rework (dibubut ulang): 6 unit.
- Total produk cacat (Defects): 18 unit.
- Produk baik lolos uji (Good Units): 600 − 18 = 582 unit.
Langkah 1: Hitung Availability (A)
- Planned Production Time (PPT):
- PPT = Total Jam Shift (480 menit) − Waktu Istirahat (60 menit) = 420 menit
- Operating Run Time (Waktu Mesin Berjalan):
- Run Time = PPT (420 menit) − Waktu Henti Kerusakan (60 menit) = 360 menit
- Persentase Availability:
- Availability = (Operating Run Time / Planned Production Time) × 100%
- Availability = (360 menit / 420 menit) × 100% = 85,71%
Langkah 2: Hitung Performance (P)
Dalam waktu jalan 360 menit dengan kecepatan ideal 0,5 menit per unit (30 detik), kapasitas teoritis mesin adalah: * Kapasitas Desain Maksimal = 360 menit / 0,5 menit per unit = 720 unit
Namun, mesin secara aktual hanya menghasilkan 600 unit sepanjang 360 menit tersebut:
* Performance = (Waktu Siklus Ideal × Total Output) / Operating Run Time × 100%
* Performance = (0,5 menit/unit × 600 unit) / 360 menit × 100%
* Performance = (300 menit / 360 menit) × 100% = 83,33%
Analisis Kinerja: Terdapat kehilangan kecepatan setara 120 unit (atau setara 60 menit waktu kerja terbuang) akibat mesin berjalan lebih lambat dari spesifikasi pabrikan dan terjadinya penghentian-penghentian mikro (minor stops).
Langkah 3: Hitung Quality (Q)
Dari 600 unit yang keluar dari mesin, 582 unit berstatus baik (Good Count):
* Quality = (Jumlah Produk Baik / Total Seluruh Unit Diproduksi) × 100%
* Quality = (582 unit / 600 unit) × 100% = 97,00%
Analisis Mutu: Tingkat cacat (defect rate) adalah 3,0% (18 unit: 12 unit scrap dan 6 unit rework).
Langkah 4: Hitung Skor Akhir OEE
Kalikan ketiga rasio kinerja utama tersebut:
* OEE = Availability × Performance × Quality
* OEE = 85,71% × 83,33% × 97,00%
* OEE = 0,8571 × 0,8333 × 0,9700 = 0,6928 = 69,28%
Verifikasi dengan Rumus Sederhana:
Kita dapat menguji kebenaran angka di atas menggunakan rumus agregat langsung:
* OEE = (Waktu Siklus Ideal × Jumlah Produk Baik) / Planned Production Time × 100%
* OEE = (0,5 menit × 582 unit) / 420 menit × 100%
* OEE = (291 menit / 420 menit) × 100% = 69,28% (Hasil perhitungan terbukti 100% cocok dan akurat!)
Interpretasi Hasil & Peluang Keuntungan
Meskipun setiap nilai individual tampak cukup tinggi (Availability 85%, Performance 83%, Quality 97%), skor OEE pabrik ini hanya 69,28%.
Dari 420 menit waktu kerja yang dibayar perusahaan, hanya 291 menit yang menghasilkan nilai tambah murni (value-added). Sebanyak 129 menit (lebih dari 2 jam per shift) lenyap menjadi pemborosan biaya tenaga kerja, listrik dan kapasitas mesin yang menganggur!
7. Strategi Praktis Meningkatkan OEE di Lapangan
Untuk menaikkan skor OEE dari 69% menuju target World Class 85%, terapkan metodologi lean berikut secara terfokus:
┌─────────────────────────────────────────────────────────────────────────────────┐
│                 PETA TINDAKAN STRATEGIS PENINGKATAN OEE                         │
├───────────────────┬───────────────────────────────────┬─────────────────────────┤
│ Pilar yang Lemah  │ Metodologi Solusi Utama           │ Alat & Langkah Konkret  │
├───────────────────┼───────────────────────────────────┼─────────────────────────┤
│ Availability      │ • Autonomous Maintenance (Jishu   │ • Pembersihan, pelumasan│
│ Rendah (< 90%)    │   Hozen)                          │   harian oleh operator  │
│                   │ • SMED (Single-Minute Exchange    │ • Standardisasi baut &  │
│                   │   of Die)                         │   pre-heating cetakan   │
├───────────────────┼───────────────────────────────────┼─────────────────────────┤
│ Performance       │ • Analisis Paretto Minor Stops    │ • Pasang sensor otomatis│
│ Rendah (< 95%)    │ • Standarisasi Kecepatan Mesin    │ • Bersihkan pemandu     │
│                   │ • Line Balancing Lini Produksi    │   konveyor (anti-jam)   │
├───────────────────┼───────────────────────────────────┼─────────────────────────┤
│ Quality           │ • Poka-Yoke (Anti-Salah)          │ • Sensor interlock fisik│
│ Rendah (< 99.9%)  │ • Statistical Process Control     │ • Pantau grafik kendali │
│                   │   (SPC) & Cpk                     │   Cpk & Six Sigma       │
└───────────────────┴───────────────────────────────────┴─────────────────────────┘
1. Memperbaiki Availability: Pangkas Waktu Setup dengan SMED
Bila waktu henti didominasi oleh penggantian cetakan atau ganti tipe produk (changeover), terapkan metode SMED (Single-Minute Exchange of Die): - Pisahkan aktivitas setup menjadi Internal Setup (hanya bisa dilakukan saat mesin mati) dan External Setup (bisa disiapkan sebelum mesin mati, seperti menyiapkan perkakas, memanaskan dies, mengambil bahan baku). - Konversikan sebanyak mungkin aktivitas internal menjadi eksternal. Target SMED adalah memangkas waktu setup hingga di bawah 10 menit (single-digit minutes).
2. Memperbaiki Performance: Hentikan Hambatan Mikro (Minor Stops)
Waktu henti kecil di bawah 5 menit jarang dicatat di lembar laporan kerja manual operator karena dianggap sepele. Namun, jika dalam satu shift terjadi 30 kali macet selama 1 menit, Anda kehilangan 30 menit kapasitas! - Pasang penghitung digital atau integrasikan sistem Industrial IoT (IIoT) untuk mendeteksi kapan konveyor berhenti lebih dari 10 detik. - Analisis diagram tulang ikan (Fishbone Ishikawa) untuk mencari akar masalah tersangkutnya material. - Selaraskan ritme kerja menggunakan prinsip Panduan Line Balancing Lini Perakitan agar tidak terjadi tumpukan material setengah jadi (WIP) yang menyumbat jalur keluar mesin.
3. Memperbaiki Quality: Terapkan Poka-Yoke & Pantau Cpk
Mengandalkan inspeksi akhir untuk menyaring barang cacat adalah pemborosan besar karena produk sudah telanjur memakan material dan jam mesin. - Terapkan mekanisme Poka-Yoke (perangkat pencegah kesalahan bodoh), misalnya sakelar pembatas fisik yang tidak mengizinkan mesin mengepres jika posisi pelat logam miring 1 milimeter. - Ukur kapabilitas proses permesinan Anda secara berkala menggunakan Analisis Six Sigma Cpk Kapabilitas Proses QC untuk memastikan mesin beroperasi stabil dalam rentang toleransi spesifikasi teknis.
8. Pertanyaan Umum Seputar OEE (FAQ)
Q: Apa perbedaan mendasar antara OEE dan OOE (Overall Operations Effectiveness)?
A: OEE hanya memperhitungkan Planned Production Time sebagai dasar perhitungan (tidak memasukkan waktu libur pabrik, maintenance preventif terjadwal atau ketiadaan pesanan pasar). Sebaliknya, OOE (Overall Operations Effectiveness) dan TEEP (Total Effective Equipment Performance) menggunakan total seluruh jam kalender (24 jam x 365 hari = 8.760 jam/tahun) sebagai penyebut. OOE menilai efektivitas pemanfaatan seluruh aset pabrik oleh manajemen puncak, sedangkan OEE mengukur efektivitas operasional tim produksi dan pemeliharaan saat mesin dijadwalkan bekerja.
Q: Mengapa nilai Performance OEE bisa lebih dari 100%? Apakah itu valid?
A: Secara teori, jika nilai Performance mesin Anda tercatat di atas 100%, itu berarti data Ideal Cycle Time (atau Nameplate Capacity) yang digunakan sebagai acuan salah dan terlalu lambat. Nilai Performance > 100% merupakan sinyal audit bahwa standar rekayasa mesin Anda sudah usang dan harus diperbarui sesuai kapasitas aktual tertinggi yang pernah dicapai secara aman.
Q: Apakah OEE dapat diterapkan pada industri non-manufaktur seperti pergudangan atau rumah sakit?
A: Ya. Prinsip OEE dapat diadaptasi ke industri logistik pergudangan (misalnya utilisasi forklift atau mesin sortir otomatis), pusat data IT (server uptime dan throughput), hingga sektor kesehatan (utilisasi mesin MRI atau ruang operasi bedah). Formulanya tetap sama: ketersediaan waktu alat, kecepatan pelayanan dan akurasi/mutu layanan bebas komplain.
Q: Siapa yang paling bertanggung jawab atas penurunan nilai OEE di pabrik?
A: Tanggung jawab OEE adalah lintas departemen (cross-functional). Penurunan Availability umumnya menjadi tanggung jawab bersama Departemen Pemeliharaan (Maintenance) dan Produksi (setup). Penurunan Performance umumnya berkaitan dengan operator produksi, ketepatan metode kerja dan keandalan aliran material. Sedangkan penurunan Quality menjadi fokus bersama antara operator produksi, tim rekayasa proses (Process Engineering) dan Departemen Pengendalian Mutu (Quality Assurance).
9. Kesimpulan & Rekomendasi Tindak Lanjut
OEE adalah instrumen pengubah budaya kerja pabrik. Dari budaya saling melempar kesalahan antar-divisi ("mesin sering rusak kata orang produksi" vs "operator tidak bisa merawat mesin kata orang maintenance"), OEE mengarahkan seluruh organisasi menuju satu bahasa angka yang faktual dan transparan.
Mulailah dengan langkah sederhana: 1. Pilih satu mesin kritis (mesin bottleneck) sebagai percontohan (pilot project). 2. Hitung nilai dasar (baseline) OEE selama 2 minggu berturut-turut menggunakan Kalkulator OEE Manufaktur. 3. Kelompokkan waktu henti terbesar ke dalam The 6 Big Losses. 4. Bentuk tim kecil TPM untuk mengeksekusi perbaikan bertarget pada kerugian nomor satu.
Dengan disiplin harian dan data yang akurat, kenaikan OEE sebesar 10% dapat melipatgandakan profitabilitas pabrik Anda tanpa perlu mengeluarkan investasi modal untuk membeli mesin baru.
Kalkulator & Alat Bantu Praktik Terkait
Praktikkan konsep artikel ini langsung secara interaktif tanpa instalasi:

Suara Pembaca
Kritik, saran, atau pertanyaan Anda sangat membantu kebun digital ini tetap relevan.