Daftar Isi▾
Definisi Inti: Lead time produksi adalah total akumulasi waktu yang dibutuhkan sejak suatu pesanan resmi diterbitkan (order placement) hingga produk fisik selesai diproses, diuji kelayakannya dan siap diserahterimakan kepada pelanggan. Dalam manajemen rantai pasok (Supply Chain Management), lead time merupakan parameter vital yang mengendalikan besaran modal kerja, tingkat persediaan pengaman (safety stock) serta kepuasan pasar terhadap keandalan pengiriman (On-Time In-Full / OTIF).
Di tengah ketatnya kompetisi industri perakitan modern, kecepatan memenuhi pesanan pelanggan sering kali menjadi faktor penentu apakah sebuah pabrik mampu memenangkan kontrak tender bernilai miliaran rupiah atau justru ditinggalkan pembeli. Banyak eksekutif operasional berasumsi bahwa satu-satunya cara mempercepat pengiriman barang adalah dengan menambah jumlah operator lini atau memaksa mesin berjalan melebihi batas kapasitas desain.
Asumsi tersebut keliru dan berbahaya. Ketika waktu tunggu (lead time) sebuah pabrik berlarut-larut, akar masalahnya hampir tidak pernah terletak pada kecepatan tangan operator di meja kerja, melainkan pada tumpukan dokumen administrasi yang tertunda, waktu tunggu antrean antar-proses (queue time), perpindahan palet yang berulang-ulang serta keterlambatan pasokan bahan baku dari vendor hulu.
Mengabaikan perhitungan lead time yang presisi memicu efek domino yang merusak neraca keuangan: staf gudang terpaksa menimbun persediaan cadangan dalam jumlah berlebihan untuk mengantisipasi ketidakpastian, modal kerja terikat pada tumpukan barang setengah jadi (Work In Process / WIP) dan biaya lembur membengkak demi mengejar jadwal pengiriman yang selalu meleset.
Dalam panduan komprehensif ini, kita akan membedah anatomi lead time produksi, merumuskan persamaan matematisnya, menganalisis hubungannya dengan Hukum Little (Little's Law) serta menguraikan metodologi teruji untuk memangkas waktu tunggu operasional hingga puluhan persen.
4 Komponen Utama Anatomi Lead Time Manufaktur
Sebelum kita menghitung rumus total, kita harus mengurai lead time menjadi tahapan-tahapan penyusunnya. Banyak praktisi pemula menyamakan lead time dengan cycle time (waktu siklus mesin). Padahal, cycle time hanyalah sebagian kecil dari total rentang waktu yang dihabiskan suatu produk di dalam fasilitas industri.
Secara kronologis, sebuah alur pesanan melewati empat komponen waktu utama:
┌─────────────────────────────────────────────────────────────────────────────┐
│                       TOTAL MANUFACTURING LEAD TIME (MLT)                   │
├──────────────────┬──────────────────┬──────────────────┬────────────────────┤
│ 1. PRE-PRODUKSI  │ 2. PENGADAAN     │ 3. MANUFAKTUR    │ 4. PASCA-PRODUKSI  │
│ Order processing,│ Vendor lead time,│ Setup time, run, │ Final inspection,  │
│ engineering, BOM │ transit material │ queue & move time│ packing & dispatch │
└──────────────────┴──────────────────┴──────────────────┴────────────────────┘
1. Order Lead Time (Tahap Pra-Produksi)
Rentang waktu sejak Purchase Order (PO) dari pelanggan diterima oleh tim penjualan (Sales), diverifikasi kelayakan kreditnya oleh bagian keuangan, diterjemahkan ke dalam Surat Perintah Kerja (Work Order) oleh tim PPIC (Production Planning and Inventory Control) hingga daftar kebutuhan bahan (Bill of Materials / BOM) dirilis ke sistem ERP.
2. Supplier / Procurement Lead Time (Tahap Pengadaan)
Waktu yang dibutuhkan oleh pemasok eksternal untuk memproses pesanan bahan baku, memproduksi komponen mentah, mengemas dan mengirimkannya hingga tiba di pintu dermaga bongkar muat (loading dock) pabrik Anda. Tahap ini sering kali menyumbang variabilitas terbesar jika vendor berada di luar negeri (impor).
3. Manufacturing Lead Time (Tahap Produksi)
Total waktu yang dibutuhkan material sejak ditarik dari gudang bahan baku hingga selesai menjadi produk jadi. Komponen ini terdiri dari empat sub-elemen: * Waktu Persiapan (Setup Time): Waktu untuk mengganti cetakan (mould / die), kalibrasi parameter dan memasang perlengkapan kerja. * Waktu Pemrosesan (Run Time / Cycle Time): Waktu saat material fisik benar-benar diberi nilai tambah (value-added) oleh operator atau mesin. * Waktu Antre (Queue Time): Waktu saat lot material menunggu giliran diproses di depan mesin karena stasiun kerja masih menangani batch lain (bottleneck). * Waktu Pindah (Move Time): Waktu yang dihabiskan untuk mengangkut palet material antar-gedung atau antar-stasiun menggunakan forklift atau konveyor.
4. Delivery / Distribution Lead Time (Tahap Pasca-Produksi)
Waktu untuk inspeksi kendali mutu akhir (Final QC), pengemasan akhir, pembuatan surat jalan (delivery order) hingga produk tiba di gudang distribusi pelanggan.
Saya pernah mengalami tantangan berat saat melakukan audit aliran nilai (Value Stream Mapping / VSM) di fasilitas perakitan otomotif kawasan Cikarang beberapa tahun silam. Waktu saya masih bertanggung jawab mengurai kemacetan lini, direktur operasional mengeluh karena lead time pabrik mereka mencapai 14 hari kerja, padahal jika dihitung dari penjumlahan waktu perakitan mesin (pure processing time), satu unit produk sebenarnya hanya membutuhkan waktu pengerjaan selama 48 menit.
Ketika saya menelusuri lantai bengkel bersama tim lintas divisi, kami menemukan fakta mengejutkan: 94% dari total waktu 14 hari tersebut dihabiskan oleh tumpukan part yang diam membeku di dalam wadah palet. Barang menunggu giliran tanda tangan formulir pelepasan material (release form) selama 3 hari, antre di depan mesin pemotong selama 4 hari dan menginap di gudang transit karantina mutu selama 5 hari. Kasus nyata ini menegaskan aturan emas industri: jika Anda ingin memangkas lead time, jangan fokus memaksa operator bergerak lebih cepat, melainkan fokuslah melenyapkan waktu di mana material berhenti bergerak.
Rumus Matematis Lead Time Produksi
Untuk menghitung total lead time secara sistematis, industri manufaktur mengacu pada persamaan akumulatif berikut:
Jika kita mempersempit fokus pada Manufacturing Lead Time (MLT) di dalam dinding pabrik, perhitungannya dijabarkan sebagai berikut:
Di mana: * n = Jumlah stasiun kerja atau operasi yang harus dilalui produk * T_su(i) = Waktu persiapan (setup time) pada operasi ke-i * Q = Jumlah unit dalam satu batch pesanan (batch size) * T_c(i) = Waktu siklus pemrosesan per unit (cycle time) pada operasi ke-i * T_q(i) = Waktu antre menunggu mesin (queue time) pada operasi ke-i * T_m(i) = Waktu perpindahan material (move time) ke operasi berikutnya
Tabel Matriks Komparasi Waktu Nilai Tambah vs Non-Nilai Tambah
Untuk melihat di mana letak pemborosan waktu, perhatikan matriks analisis efisiensi siklus proses (Process Cycle Efficiency / PCE) berikut:
| Komponen Alur Kerja | Klasifikasi Lean | Dampak Terhadap Lead Time | Strategi Penanganan Operasional |
|---|---|---|---|
| Pemesinan / Perakitan Fisik | Value-Added (VA) | Menambah nilai jual produk | Optimalkan keseimbangan lini (Line Balancing) |
| Setup & Ganti Cetakan | Necessary Non-VA | Memperpanjang waktu henti | Terapkan metode SMED (Single-Minute Exchange of Die) |
| Antrean Lot di Depan Mesin | Waste (Muda) | Membengkakkan WIP & lead time | Gunakan Sistem Tarik Kanban & batch kecil |
| Inspeksi Ulang / Rework Cacat | Waste (Muda) | Menunda jadwal & memicu scrap | Implementasi Poka-Yoke & kontrol mutu Six Sigma |
| Transportasi Forklift Antar-Gedung | Waste (Muda) | Risiko benturan & waktu hilang | Tata ulang tata letak pabrik (Cellular Layout) |
| Menunggu Verifikasi Dokumen | Waste (Muda) | Menahan pelepasan produk | Digitalisasi otorisasi via tablet & sistem barcode |
Perhitungan efisiensi siklus proses dihitung dengan rumus:
Di pabrik konvensional yang belum menerapkan lean, skor PCE biasanya hanya berkisar antara 1% hingga 5%. Artinya, lebih dari 95% masa hidup suatu material di pabrik dihabiskan hanya untuk menunggu.
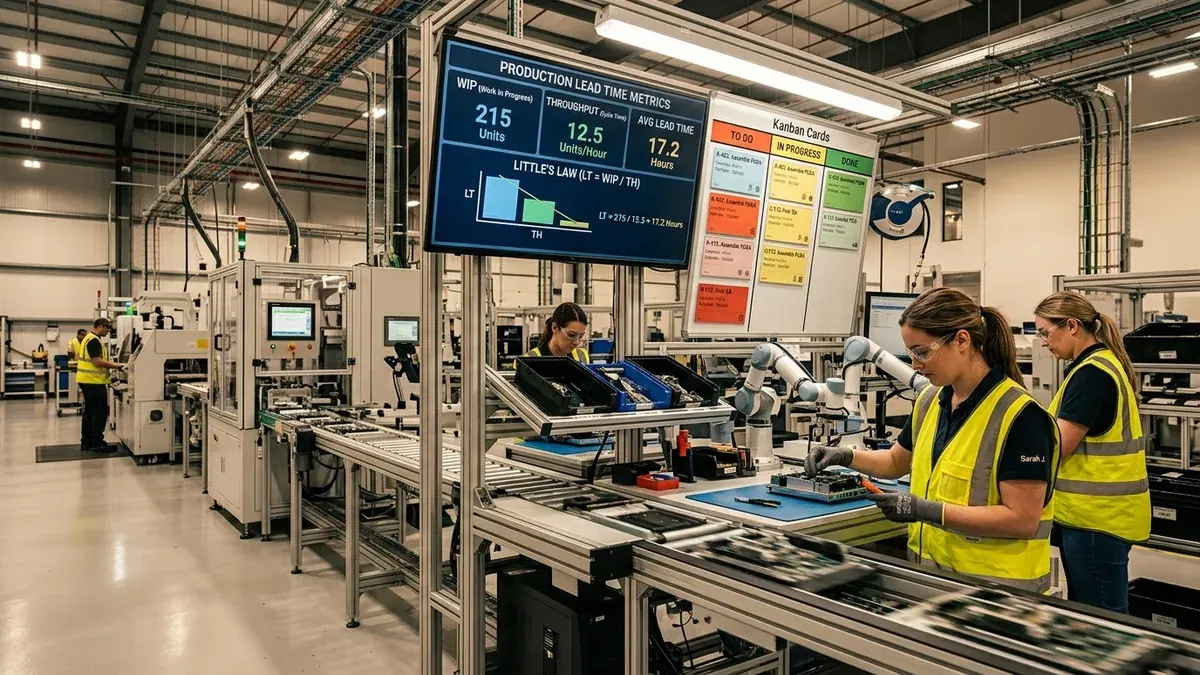
Hubungan Erat Hukum Little: Mengapa Menumpuk WIP Memperpanjang Lead Time?
Salah satu teorema fundamental dalam rekayasa industri dan teori antrean adalah Hukum Little (Little's Law), yang dirumuskan oleh matematikawan MIT John Little pada tahun 1961:
Atau jika kita ubah variabelnya untuk mencari lead time:
Hukum matematis ini membuktikan fakta yang tidak terbantahkan: semakin banyak tumpukan barang setengah jadi (WIP) yang Anda izinkan berada di lantai pabrik, semakin panjang waktu tunggu (lead time) yang harus dilalui oleh setiap unit produk, asalkan laju output (throughput) konstan.
ILUSTRASI HUKUM LITTLE:
Kondisi A (Banyak WIP):
[Material Masuk] ──> [ Antrean 500 Unit ] ──> [Mesin 10 Unit/Jam] ──> Lead Time = 50 Jam

Kondisi B (Lean WIP):
[Material Masuk] ──> [ Antrean 50 Unit  ] ──> [Mesin 10 Unit/Jam] ──> Lead Time = 5 Jam
Jika Anda ingin memangkas waktu tunggu dari 50 jam menjadi 5 jam tanpa membeli mesin baru, jalan keluarnya bukan menambah kecepatan kerja, melainkan membatasi persediaan WIP di lini kerja menjadi maksimal 50 unit menggunakan sistem pembatas seperti kartu Kanban atau sistem ConWIP (Constant Work In Process).
Integrasi Lead Time dalam Formula Safety Stock dan Reorder Point (ROP)
Dalam manajemen persediaan gudang, lead time pemasok (supplier lead time) adalah pengali langsung dari risiko kehabisan stok (stockout). Rumus titik pemesanan ulang standar industri dirumuskan sebagai:
Di mana: * d = Rata-rata permintaan harian (average daily usage) * L = Rata-rata lead time pengadaan dalam hari
Sedangkan rumus persediaan pengaman (Safety Stock) dengan memperhitungkan variabilitas lead time adalah:
Di mana σ_L adalah standar deviasi dari lead time pemasok.
Perhatikan suku (d^2 × σ_L^2). Formula ini menunjukkan bahwa ketidakpastian waktu tunggu vendor (σ_L) memiliki bobot kuadratik yang sangat besar terhadap jumlah uang yang harus Anda tahan di gudang. Jika pemasok Anda berjanji mengirim dalam 5 hari namun realisasinya sering melar antara 3 hingga 12 hari, gudang Anda terpaksa menahan stok pengaman dua kali lipat lebih banyak dibandingkan jika pemasok tersebut konsisten tepat waktu di angka 5 hari.
Anda dapat mensimulasikan perhitungan matematis ini secara langsung melalui alat interaktif Kalkulator Safety Stock & Reorder Point di portal kami.
5 Strategi Taktis Memangkas Lead Time di Lantai Industri
Berdasarkan pengalaman implementasi di berbagai lini perakitan, berikut lima langkah konkret untuk mereduksi lead time secara drastis:
1. Terapkan Metodologi SMED untuk Meremajakan Setup Mesin
Konsep Single-Minute Exchange of Die (SMED) yang digagas Shigeo Shingo bertujuan menurunkan waktu persiapan mesin menjadi di bawah 10 menit (digit tunggal). Pisahkan antara aktivitas persiapan internal (yang hanya bisa dilakukan saat mesin mati) dan persiapan eksternal (menyiapkan alat, cetakan baru dan pemanas saat mesin masih berjalan menyelesaikan batch sebelumnya). Penurunan waktu setup memungkinkan pabrik memproduksi dalam ukuran lot (batch size) yang jauh lebih kecil tanpa mengorbankan kapasitas.
2. Seimbangkan Waktu Siklus Antar-Stasiun (Line Balancing)
Jika Stasiun A membutuhkan waktu 30 detik, Stasiun B membutuhkan 75 detik dan Stasiun C membutuhkan 32 detik, maka Stasiun B adalah titik sumbatan (bottleneck). Material akan menumpuk menggunung di depan Stasiun B, menciptakan waktu antre (queue time) yang sangat masif. Lakukan penyeimbangan lini kerja dengan redistribusi beban elemen tugas menggunakan panduan komprehensif Kalkulator Line Balancing dan sesuaikan dengan ritme permintaan pasar melalui Kalkulator Takt Time.
3. Bentuk Sel Manufaktur Berbentuk Huruf U (Cellular U-Layout)
Bongkar tata letak fungsional lama di mana semua mesin bubut dikumpulkan di satu sudut dan semua mesin bor di sudut lain. Susun mesin-mesin yang memproses satu keluarga produk (part family) ke dalam konfigurasi sel berbentuk huruf U. Langkah ini melenyapkan jarak tempuh forklift hingga ratusan meter, memungkinkan aliran satu unit (one-piece flow) dan memotong move time hingga mendekati nol.
4. Jalin Kemitraan Strategis Vendor Managed Inventory (VMI)
Alih-alih mengirimkan purchase order bulanan yang kaku dan menunggu pengiriman batch besar, integrasikan data kebutuhan produksi Anda dengan pemasok utama melalui skema VMI atau kontrak pasokan konsinyasi milk-run. Vendor memantau stok Anda secara digital dan mengirimkan material dalam frekuensi harian dengan ukuran lot kecil, memangkas procurement lead time dari hitungan minggu menjadi hitungan jam.
5. Otomasi Alur Dokumen Administrasi Bebas Kertas
Banyak pabrik memiliki lini perakitan super canggih namun sistem administrasinya masih bergantung pada map ordner fisik yang menunggu tanda tangan manajer yang sedang dinas luar kota. Terapkan sistem alur kerja persetujuan digital otomatis, pemindaian kode QR di lantai kerja serta integrasi data API menggunakan alat bantu seperti JSON to CSV Converter untuk mempercepat sinkronisasi data antar-departemen.
Tanya Jawab Teknis Seputar Lead Time (FAQ)
Q: Apa perbedaan mendasar antara Lead Time dan Cycle Time? A: Cycle time adalah waktu murni yang dibutuhkan suatu mesin atau stasiun kerja untuk menyelesaikan pemrosesan satu unit fisik produk (biasanya dalam hitungan detik atau menit). Sedangkan lead time adalah total rentang waktu kalender sejak pesanan dibuat hingga produk diterima pelanggan, yang mencakup waktu administrasi, antrean, waktu henti mesin dan pengiriman logistik (biasanya dalam hitungan jam, hari atau minggu).
Q: Mengapa ukuran lot (batch size) yang besar memperburuk lead time? A: Dalam ukuran lot yang besar (misalnya 1.000 unit per palet), unit pertama yang selesai diproses di Mesin 1 harus menunggu hingga 999 unit lainnya selesai sebelum seluruh palet dapat dipindahkan bersama-sama ke Mesin 2. Unit pertama tersebut mengalami waktu tunggu menganggur (idle waiting time) yang sangat panjang. Memperkecil ukuran lot mempercepat perpindahan unit ke proses berikutnya (one-piece flow).
Q: Bagaimana cara menghitung rata-rata lead time aktual di sistem ERP? A: Rata-rata lead time dihitung dengan mencatat selisih antara stempel waktu (timestamp) barang tiba di sistem penerimaan gudang (Good Receipt Date) dikurangi stempel waktu penerbitan pesanan pembelian (PO Creation Date) untuk seluruh riwayat transaksi selama 6 hingga 12 bulan terakhir.
Q: Apakah pemangkasan lead time selalu membutuhkan investasi mesin otomatis yang mahal? A: Tidak. Dalam sebagian besar proyek lean manufacturing, lebih dari 80% reduksi lead time dicapai melalui perbaikan tanpa biaya modal (zero-capex), seperti penataan ulang alur kerja selular, eliminasi antrean dokumen, penerapan 5S untuk mempercepat pencarian alat serta pengurangan ukuran lot produksi.
Kesimpulan: Langkah Tindak Lanjut untuk Tim Operasional
Mengukur dan memangkas lead time bukan sekadar latihan matematis di atas kertas, melainkan strategi bertahan hidup di era rantai pasok global yang serba dinamis. Mulailah dengan memetakan aliran nilai (Value Stream Map) pada satu lini produk utama Anda, identifikasi stasiun yang menimbun barang setengah jadi terbanyak dan ukur waktu tunggu sebenarnya menggunakan instrumen analitis yang tepat.
Gunakan koleksi alat bantu industri interaktif kami untuk mendukung transformasi lean di pabrik Anda: * Simulasikan batas stok pengaman Anda di Kalkulator Safety Stock & ROP. * Hitung kecepatan lini yang ideal dengan Kalkulator Takt Time. * Seimbangkan stasiun kerja Anda melalui Kalkulator Line Balancing. * Kendalikan sirkulasi kartu material di lantai kerja dengan Kalkulator Kartu Kanban.
Jika Anda memiliki pertanyaan spesifik mengenai penanganan variabilitas lead time pemasok atau ingin mendiskusikan studi kasus lini perakitan di pabrik Anda, silakan hubungi saya melalui halaman Kontak atau diskusikan bersama jejaring profesional kami di LinkedIn. Mari kita eliminasi pemborosan waktu tunggu dan bangun lantai produksi yang ramping, lincah serta berdaya saing tinggi!
Hitung & Simulasikan Kasus Ini Secara Langsung
Praktikkan konsep artikel di atas menggunakan kalkulator dan generator interaktif siap pakai — gratis, tanpa instalasi, dan diproses seketika di browser Anda.
Kalkulator Lead Time & Value Stream Mapping
Hitung total lead time siklus produksi dan pengadaan secara presisi: Processing, Waiting, Setup, Queue, Transportation, dan Inspection.
Kalkulator Takt Time & Kecepatan Lini Produksi
Hitung Takt Time permintaan pelanggan, kecepatan lini produksi, kebutuhan operator minimum, line balancing efficiency, dan deteksi stasiun bottleneck secara instan.
Kalkulator Takt Time & Line Balancing Manufaktur
Hitung Takt Time permintaan pelanggan, waktu siklus per stasiun kerja (Cycle Time), efisiensi penyeimbangan lini (Line Balancing Efficiency %), balance delay, dan stasiun bottleneck.

Suara Pembaca
Kritik, saran, atau pertanyaan Anda sangat membantu kebun digital ini tetap relevan.