
Daftar Isi
Ringkasan Jawaban: Line balancing (penyeimbangan lini perakitan) adalah metodologi rekayasa industri untuk meratakan alokasi waktu dan beban kerja di setiap stasiun perakitan agar seimbang dengan ritme permintaan pasar (Takt Time). Tujuannya adalah menghilangkan waktu menganggur (idle time), menyingkirkan penumpukan barang setengah jadi (Work-in-Process / WIP), memaksimalkan efisiensi lini (Line Efficiency > 85%) serta meminimalkan keterlambatan keseimbangan (Balance Delay).

Di lantai produksi manufaktur massal—mulai dari perakitan otomotif, peralatan elektronik rumah tangga, hingga industri barang konsumen (FMCG)—pemandangan stasiun kerja yang timpang adalah pemborosan (waste) yang paling kasat mata. Pada satu sisi konveyor, operator stasiun perakitan sub-komponen tampak kewalahan mandi keringat mengejar target, sementara dua meter di sebelahnya, operator stasiun pengemasan justru duduk santai menunggu kiriman barang berikutnya.
Kondisi ketimpangan tersebut bukan sekadar masalah ritme kerja individual karyawan. Ini adalah indikasi kegagalan perencanaan rancang bangun lini perakitan (assembly line design). Dalam konsep Lean Manufacturing, ketidakseimbangan beban kerja memicu akumulasi persediaan barang dalam proses (Work-in-Process / WIP) yang memakan ruang lantai kerja, menaikkan biaya simpan serta menahan modal kerja perusahaan.
Sebagai praktisi operasional yang berkecimpung di lantai pabrik manufaktur dan pergudangan industri, saya sering melihat bagaimana penyelia lini (line supervisor) menyelesaikan masalah ketimpangan ini dengan cara instan: menambah tenaga kerja baru tanpa perhitungan matematis. Akibatnya, biaya tenaga kerja langsung (direct labor cost) membengkak, tetapi kapasitas output harian pabrik tidak kunjung naik karena hambatan utama (bottleneck) belum terselesaikan.
Line balancing adalah disiplin ilmu rekayasa industri yang menggabungkan analisis waktu baku (standard time), diagram pendahulu (precedence diagram) serta ritme ketukan pasar (Takt Time) untuk menyusun stasiun kerja yang harmonis, ramping serta produktif.
1. Konsep Dasar dan Tujuan Utama Line Balancing
Secara akademis dan praktis, line balancing bertujuan mengelompokkan serangkaian elemen pekerjaan terkecil (work elements) ke dalam sejumlah stasiun kerja sedemikian rupa sehingga total waktu siklus di setiap stasiun kerja hampir seragam dan tidak melampaui batas waktu siklus maksimum yang diizinkan.
Tujuan strategis penerapan line balancing meliputi:
- Memaksimalkan Line Efficiency (LE): Mengoptimalkan rasio antara total waktu kerja produktif terhadap total kapasitas waktu yang tersedia di seluruh stasiun kerja. Lini manufaktur kelas dunia umumnya menargetkan efisiensi di atas 85% hingga 92%.
- Meminimalkan Balance Delay (BD): Menekan persentase waktu menganggur paksa (forced idle time) di mana operator harus menunggu stasiun sebelumnya menyelesaikan tugas.
- Meniadakan Penumpukan WIP Antar-Stasiun: Memastikan aliran produk mengalir secara kontinu (one-piece flow) tanpa tumpukan keranjang material di antara meja kerja.
- Menyelaraskan Kapasitas dengan Permintaan (Pacing to Takt): Menjamin bahwa kecepatan lini perakitan mampu memenuhi pesanan pelanggan tepat waktu tanpa menimbulkan kelebihan produksi (overproduction).
- Menurunkan Beban Ergonomi Karyawan: Menghindari beban berlebih pada stasiun kerja tertentu yang berpotensi memicu kelelahan ekstrem, cedera otot rangka (musculoskeletal disorders / MSDs) serta kecelakaan kerja K3.
2. Rumus Baku dan Parameter Matematis Line Balancing
Untuk melakukan audit dan rekayasa keseimbangan lini, Anda wajib menguasai 6 parameter kuantitatif berikut:
A. Waktu Siklus (Cycle Time - CT) dan Bottleneck
Cycle Time adalah waktu aktual yang dihabiskan pada suatu stasiun kerja untuk menyelesaikan serangkaian tugasnya pada satu unit produk.
Stasiun kerja dengan Cycle Time terpanjang di sepanjang lini disebut sebagai Stasiun Bottleneck (CT_max). Kecepatan seluruh lini produksi dibatasi dan ditentukan oleh stasiun bottleneck ini:
B. Takt Time (TT)
Takt Time adalah ritme ketukan permintaan pasar, yaitu waktu maksimum yang diperbolehkan untuk memproduksi satu unit barang agar pesanan pelanggan terpenuhi tepat waktu:
C. Jumlah Minimum Stasiun Kerja Teoritis (K_min)
Jumlah minimum teoritis stasiun kerja yang dibutuhkan untuk memenuhi target Takt Time:
D. Line Efficiency (LE)
Efisiensi lini menggambarkan persentase pemanfaatan waktu kerja produktif terhadap kapasitas total lini:
E. Balance Delay (BD)
Balance delay adalah rasio waktu menganggur lini terhadap kapasitas lini:
F. Smoothness Index (SI)
Indeks kehalusan mengukur deviasi relatif keseimbangan beban antar-stasiun. Nilai SI yang mendekati nol menunjukkan lini yang sangat seimbang sempurna:
Untuk mengotomatisasi seluruh formulasi matematis ini secara instan, Anda dapat langsung memanfaatkan alat digital kami di Kalkulator Line Balancing & Keseimbangan Lini.
3. Matriks Perbandingan Parameter Keseimbangan Lini
Tabel berikut merangkum indikator kinerja utama (Key Performance Indicators / KPI) line balancing yang biasa diterapkan dalam audit manufaktur:
| Parameter Metrik | Simbol | Standar Industri Baik | Kategori Kritis / Perlu Perbaikan | Dampak Operasional Pabrik |
|---|---|---|---|---|
| Line Efficiency | LE | ≥ 85% | < 70% | Menentukan efisiensi biaya tenaga kerja langsung |
| Balance Delay | BD | ≤ 15% | > 30% | Mengukur besarnya waktu terbuang akibat menunggu |
| Smoothness Index | SI | Mendekati 0 (< 10) | > 25 | Menunjukkan fluktuasi beban antar-operator lini |
| Bottleneck vs Takt | CT_max / TT | ≤ 1,0 | > 1,0 | Menentukan kemampuan pemenuhan pesanan pelanggan |
| WIP Buffer Stasiun | Buffer | 1–2 unit | > 10 unit | Mengikat modal kerja dan memadati lantai pabrik |
4. Studi Kasus Nyata: Mengurai Bottleneck di Lini Perakitan Elektronik
Dalam pengalaman saya ketika mengaudit lini perakitan modul kontrol industri di kawasan industri Cikarang, saya melihat langsung dampak ketimpangan waktu kerja. Lini perakitan manual tersebut terdiri dari 5 stasiun kerja berurutan dengan jam kerja efektif 7 jam per hari (25.200 detik). Target permintaan harian dari pelanggan adalah 420 unit produk.
Dari data permintaan tersebut, Takt Time yang ditentukan adalah:
Hasil pengukuran waktu baku awal (studi gerak dan waktu) di lapangan menunjukkan data berikut:
- Stasiun 1 (Pemasangan Rangka & PCB): 52 detik
- Stasiun 2 (Penyolderan Terminal Kabel): 74 detik ⚠️ (Bottleneck)
- Stasiun 3 (Pemasangan Sakelar & Sensor): 46 detik
- Stasiun 4 (Pengujian Kelistrikan & QA): 58 detik
- Stasiun 5 (Pengemasan Kotak & Pelabelan): 40 detik
Total Work Content = 52 + 74 + 46 + 58 + 40 = 270 detik.
Analisis Kondisi Awal:
- Cycle Time Terpanjang (CT_max): 74 detik (Stasiun 2).
- Kesesuaian Takt Time: Karena 74 > 60 detik, lini dipastikan gagal memenuhi target harian 420 unit. Output riil maksimal hanya tercapai (25.200 / 74) ≈ 340 unit/hari (defisit 80 unit setiap hari).
- Line Efficiency Awal:
LE = (270 / 5 × 74) × 100% = (270 / 370) × 100% = 72,97%
- Balance Delay Awal: 100% - 72,97% = 27,03% (terbuang lebih dari 27% kapasitas bayar tenaga kerja).
Langkah Rekayasa Ulang Menggunakan Kaizen & ECRS:
Kami melakukan pembedahan elemen kerja pada Stasiun 2 (Penyolderan Terminal):
- Eliminate (Hilangkan): Mengeliminasi gerakan memutar komponen manual dengan memasang dudukan putar (jig rotating fixture) magnetik (menghemat 5 detik).
- Rearrange & Combine (Tata Ulang & Gabungkan): Memindahkan pekerjaan persiapan kupas kabel (12 detik) dari Stasiun 2 ke Stasiun 1 yang memiliki waktu luang (60 - 52 = 8 detik tersisa).
- Simplify (Sederhanakan): Menyediakan solder otomatis temperatur presisi sehingga waktu penyolderan menyusut 3 detik.
Setelah penerapan ECRS, distribusi waktu kerja baru menjadi:
- Stasiun 1: 52 + 5 = 57 detik
- Stasiun 2: 74 - 5 - 12 - 3 = 54 detik
- Stasiun 3: 46 + 7 detik (ditambah inspeksi visual) = 53 detik
- Stasiun 4: 58 detik ⚠️ (Menjadi CT_max baru, tetapi aman < 60 detik)
- Stasiun 5: 40 + 8 detik (pemberian label barcode) = 48 detik
Total Work Content tetap stabil di 270 detik, namun dengan CT_max baru sebesar 58 detik.
Hasil Evaluasi Setelah Perbaikan:
- Output Harian Baru: (25.200 / 58) ≈ 434 unit/hari (Melampaui target 420 unit pelanggan tanpa lembur!).
- Line Efficiency Baru:
LE = (270 / 5 × 58) × 100% = (270 / 290) × 100% = 93,10%
- Peningkatan Efisiensi: Naik drastis dari 72,97% menjadi 93,10% (+20,13% produktivitas murni tanpa menambah 1 orang pun karyawan baru).
5. Prosedur 6 Langkah Melakukan Line Balancing di Pabrik
Bagi Anda yang bertanggung jawab atas rekayasa manufaktur, perbaikan berkelanjutan (Continuous Improvement / CI) maupun penyelia produksi, berikut adalah 6 langkah terstruktur untuk melakukan penyeimbangan lini:
BLOCK_PLACEHOLDER_0
Langkah 1: Urai Pekerjaan Menjadi Elemen Terkecil
Pecah proses manufaktur menjadi elemen-elemen kerja individual (micro-elements) yang tidak dapat dibagi lagi tanpa merusak urutan logis. Catat hubungan ketergantungan urutan (precedence constraints) dalam bentuk grafik jaringan. Misalnya, komponen baut tidak dapat dikencangkan sebelum ring dipasang.
Langkah 2: Hitung Waktu Baku dengan Pengukuran Presisi
Lakukan pengambilan sampel waktu kerja menggunakan stopwatch atau rekaman video (stopwatch time study). Berikan faktor penyesuaian (rating factor) terhadap kecepatan kerja operator dan tambahkan kelonggaran (allowance factor) untuk kebutuhan pribadi, kelelahan fisik serta hambatan tak terhindarkan.
Langkah 3: Tetapkan Takt Time Berdasarkan Permintaan Riil
Dapatkan proyeksi pesanan pelanggan mingguan atau bulanan dari departemen PPIC/Sales. Hitung jam kerja bersih operasional dengan memotong jam istirahat resmi dan waktu pergantian shift. Bagi waktu bersih dengan jumlah pesanan untuk memperoleh nilai Takt Time.
Langkah 4: Alokasikan Elemen Kerja Menggunakan Metode Heuristik
Gunakan metode penyeimbangan lini yang diakui dalam teknik industri, seperti:
- Metode Bobot Posisi (Ranked Positional Weight / Helgeson-Birnie): Memberi bobot pada elemen berdasarkan total waktu elemen tersebut ditambah waktu seluruh elemen pengikutnya.
- Metode Wilayah (Kilbridge & Wester): Mengelompokkan elemen kerja berdasarkan posisi kolom pada diagram pendahulu.
- Metode Pendekatan Terbesar (Largest Candidate Rule): Mengurutkan elemen dari durasi terpanjang ke terpendek untuk dimasukkan ke stasiun kerja yang masih memiliki sisa waktu siklus.
Langkah 5: Terapkan Prinsip ECRS dan Mitigasi Ergonomi K3
Saat mengelompokkan tugas, perhatikan batas beban fisiologis operator. Jangan membebankan gerakan memutar badan berulang (twisting) atau mengangkat beban berat di atas batas aman NIOSH pada stasiun yang sama secara terus-menerus. Integrasikan prinsip keselamatan kerja agar produktivitas tidak dibayar mahal dengan angka cedera kerja.
Langkah 6: Terapkan Manajemen Visual dan Kontrol Mutu
Pasang papan visual Takt Pace atau layar Andon di ujung lini. Pastikan setiap operator mengetahui ritme kerja standar dan segera menarik tali Andon jika terjadi anomali mutu sehingga cacat produk tidak mengalir ke stasiun berikutnya. Evaluasi stabilitas proses menggunakan Kalkulator Kapabilitas Proses Six Sigma Cpk.
6. Integrasi Line Balancing dengan Lean Tools Lainnya
Line balancing tidak dapat berdiri sendiri sebagai inisiatif terisolasi. Keberhasilannya di lantai produksi sangat bergantung pada sinergi dengan pilar-pilar Lean Manufacturing lainnya:
- Standardized Work (Pekerjaan Terstandar): Setiap stasiun kerja wajib memiliki lembar instruksi kerja standar (Standardized Work Combination Sheet) yang memuat urutan elemen kerja, waktu siklus serta stok standar dalam proses (Standard WIP).
- SMED (Single-Minute Exchange of Die): Menurunkan waktu persiapan (setup/changeover time) agar perpindahan varian model produk di lini perakitan fleksibel dan tidak menghabiskan waktu siklus stasiun.
- Poka-Yoke (Anti-Salah): Memasang sensor atau pembatas fisik mekanis pada perkakas perakitan agar operator tidak mungkin memasang komponen terbalik atau melewatkan baut.
- Aliran Material Terjadwal (Water Spider / Mizusumashi): Operator perakitan tidak boleh meninggalkan stasiun kerja untuk mengambil kotak baut atau komponen ke gudang. Petugas logistik internal (water spider) bertanggung jawab mengantarkan material secara terjadwal tepat ke titik penggunaan (Point of Use).
Tanya Jawab Seputar Line Balancing (FAQ)
Q: Berapa nilai Line Efficiency (LE) yang dianggap ideal untuk lini manufaktur?
A: Nilai Line Efficiency di atas 85% dianggap sangat baik untuk lini perakitan manual berkecepatan tinggi. Untuk lini perakitan semi-otomatis atau robotik penuh, efisiensi ideal umumnya berada di kisaran 90% hingga 95%. Nilai di bawah 70% menandakan adanya pemborosan waktu tunggu (idle time) dan ketimpangan alokasi kerja yang parah.
Q: Apa perbedaan utama antara Takt Time dan Cycle Time?
A: Takt Time ditentukan oleh kecepatan pesanan pelanggan dari luar pabrik (Customer Demand Pace), sedangkan Cycle Time adalah waktu aktual yang dibutuhkan oleh stasiun kerja di dalam pabrik untuk memproduksi satu unit barang. Selengkapnya dapat Anda pelajari pada artikel rujukan kami tentang Takt Time vs Cycle Time.
Q: Mengapa penambahan operator sering kali tidak berhasil meningkatkan kapasitas lini?
A: Jika operator tambahan ditempatkan pada stasiun yang bukan merupakan stasiun bottleneck, kapasitas total lini tidak akan bertambah sedikit pun. Kapasitas output lini perakitan hanya akan bertambah jika waktu kerja pada stasiun bottleneck berhasil dipangkas atau elemen kerjanya dipindahkan secara merata ke stasiun lain.
Q: Bagaimana cara mengatasi stasiun kerja yang waktu siklusnya tidak bisa dipangkas lagi?
A: Jika elemen kerja pada stasiun bottleneck bersifat teknis dan tidak dapat diurai (misalnya waktu pemanasan oven atau waktu reaksi kimia tertentu), solusi Lean yang biasa digunakan adalah mendesain stasiun kerja paralel (parallel workstations) atau stasiun ganda (Stasiun 2A dan Stasiun 2B) sehingga waktu siklus efektif stasiun tersebut terbagi dua.
Alat Bantu & Bacaan Terkait
- Kalkulator Line Balancing & Keseimbangan Lini
- Kalkulator Takt Time & Cycle Time Manufaktur
- Kalkulator Kapabilitas Proses Six Sigma (Cp & Cpk)
- Kalkulator Safety Stock & Reorder Point Persediaan
- Takt Time vs Cycle Time: Menyeimbangkan Lini Produksi
- Analisis Six Sigma Cpk: Kapabilitas Proses QC
- Rumus Safety Stock & Reorder Point Gudang
Menyeimbangkan lini perakitan adalah perpaduan antara perhitungan matematis presisi dan kepekaan manusiawi terhadap dinamika operator lapangan. Ketika beban kerja diratakan dengan adil, tidak hanya produktivitas perusahaan yang melonjak, tetapi kepuasan kerja dan keselamatan para pekerja di lantai produksi pun terjaga secara optimal.
Bagaimana kondisi keseimbangan lini di tempat kerja Anda saat ini? Apakah Anda menghadapi stasiun bottleneck yang sulit dipecahkan atau kendala variasi produk yang terlalu beragam? Bagikan pengalaman Anda di kolom diskusi di bawah atau terhubung langsung melalui profil LinkedIn saya untuk berdiskusi seputar rekayasa industri dan operasional manufaktur.
— Dwi Kurniawan, praktisi K3 & HSE.
📚 Baca juga: - Cara Menghitung Kartu Kanban untuk Efisiensi Stok Gudang - Panduan Rumus Lead Time Produksi: Cara Hitung & Memangkasnya
Hitung & Simulasikan Kasus Ini Secara Langsung
Praktikkan konsep artikel di atas menggunakan kalkulator dan generator interaktif siap pakai — gratis, tanpa instalasi, dan diproses seketika di browser Anda.
Kalkulator Takt Time & Line Balancing 2026
Hitung takt time dari net operating time dan demand, kapasitas riil per shift, bottleneck, line balance efficiency, balance delay.
Kalkulator Kanban & Ukuran Lot
Hitung jumlah kartu kanban, WIP maksimum, dan siklus kontainer dari permintaan harian, lead time, faktor pengaman, dan kapasitas kartu.
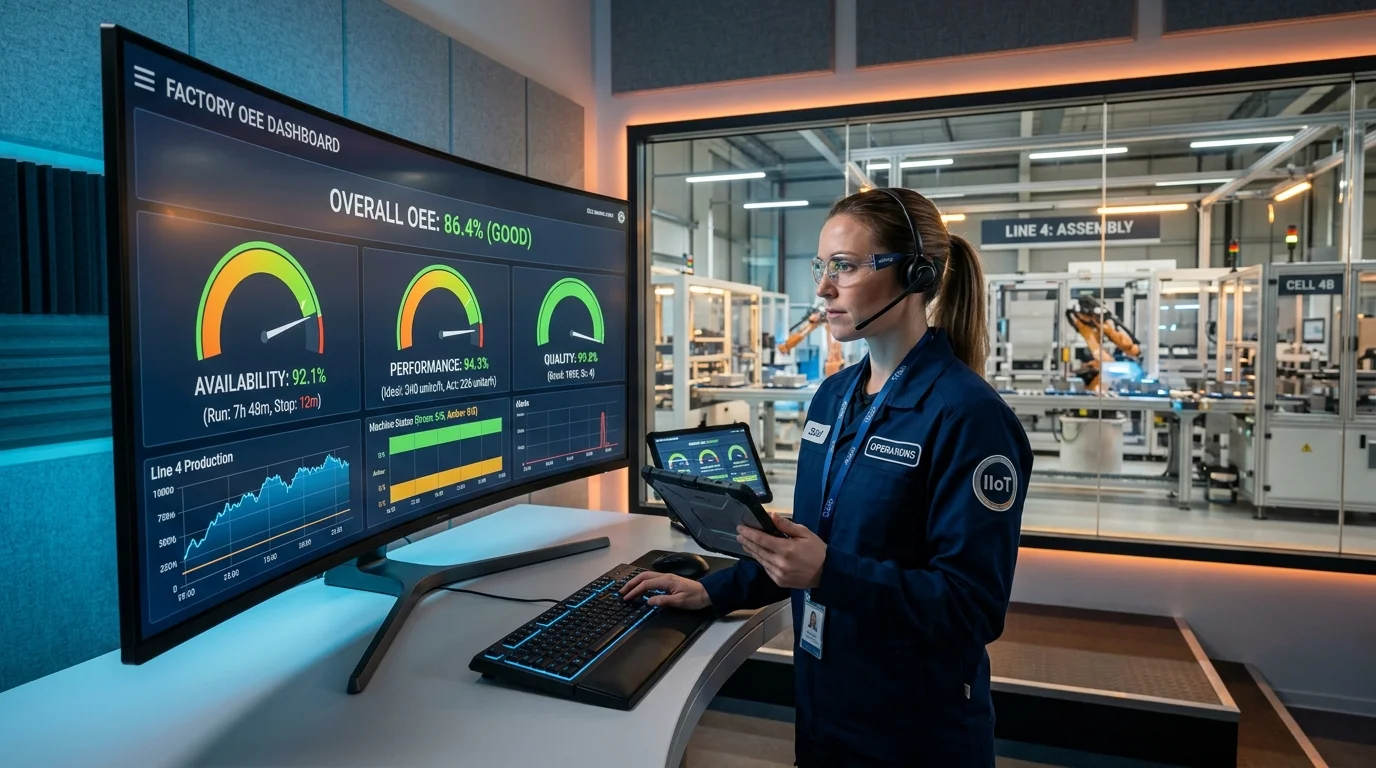
Kalkulator OEE & Six Big Losses 2026
Hitung OEE (Availability × Performance × Quality), pecah six big losses dalam menit dan unit, ukur TEEP serta hidden capacity menuju OEE 85%.

Suara Pembaca
Kritik, saran, atau pertanyaan Anda sangat membantu kebun digital ini tetap relevan.